


A Centru di tornitura CNChè una macchina strumentu sofisticata. Utilizza u cuntrollu numericu di l'urdinatore per furmà precisamente i pezzi di travagliu. Li gira contr'à un strumentu di taglio. Sta macchina automatizza u prucessu di tornitura. Permette un altuTornu di precisioneè ripetibilità in a fabricazione. U mercatu mundiale di i centri di tornitura CNC hè statu valutatu à9,8 miliardi di dollari americani in u 2024Questu mette in risaltu l'integrazione significativa di l'automatizazione in diverse industrie. U tassu di crescita annuale cumpostu previstu per u mercatu globale di centri di tornitura è lavorazione CNC hè3,8% da u 2025 à u 2035Questa crescita dimostra l'adozione crescente di ste macchine. UnTornu CNC automatizatuoffre un eccellenteRapportu prezzu prestazione centru di tornitura CNCper parechje operazioni.Fornitori di torni CNC industriali in Cinacuntribuisce significativamente à stu mercatu.
Punti chjave
- I centri di tornitura CNC sò macchine avanzate. Usanu l'urdinatori permateriali di forma precisaQuestu produce pezzi cun alta precisione.
- Queste macchine funzionanu assai megliu cà i vechji torni manuali. Risparmianu tempu è soldi. Facenu ancu menu sbagli.
- I centri di tornitura CNC anu parti impurtanti. Quessi includenu a testa cilindrica, u mandrinu è a torretta di l'utensili. U controller CNC hè u cervellu di a macchina.
- U prucessu principia cù un disignu digitale. Dopu, a macchina usa codici speciali per taglià u materiale. Face a parte esatta necessaria.
- I centri di tornitura CNC offrenu parechji vantaghji. Fabricanu pezzi assai precisamente. Producenu ancu parechji pezzi rapidamente è in modu consistente.
Chì ghjè un Centru di Tornitura CNC?
Definizione
Un centru di tornitura CNC rapprisenta una macchina utensile sofisticata. CNC significaCuntrollu Numericu di l'OrdinatoreQueste macchine automatizate seguitanu istruzioni preprogrammate per modellà u materiale in pezzi finali. Operanu longu à parechji assi, tipicamente trè o più, per taglià, perforà o modellà u materiale cù una precisione incredibile per mezu di a fabricazione sottrattiva. UL'era CNC hà cuminciatu à a fine di l'anni 1970cù l'usu crescente di microprocessori. Questu avanzamentu hà rimpiazzatu i metudi più vechji cum'è e carte perforate è i nastri magnetichi. Mentre u principiu basicu di a guida automatizata di l'utensili hè rimasu, e macchine CNC pudianu mandà struzzioni codificate più precisamente da un microprocessore à u cuntrollu di un utensile di machinazione. Questu sviluppu hà purtatu à CNC à rimpiazzà cumpletamente i cuntrolli numerichi è à stabilisce si rapidamente in l'industria di e macchine utensili. A machinazione hè diventata una di e prime applicazioni pratiche di a tecnulugia informatica.
A fundazione diA machinazione CNC implicacunvertisce i disinni digitali in prudutti fisichi precisi per mezu di u cuntrollu automatizatu. Stu prucessu si basa nantu àtrè cumpunenti principali:
- U Sistema InformaticuInterpreta i mudelli CAD è li trasforma in codice G. Stu codice dirige i movimenti, a velocità, a prufundità è u percorsu di a macchina. U sistema calcula è aghjusta continuamente e variazioni.
- A Macchina StrumentaQuestu hardware manipula fisicamente i materiali. Esempi includenu torni, fresatrici, router è smerigliatrici. Ogni macchina utensile hè cuncipita per operazioni specifiche.
- L'arnese di tagliuGhjoca un rollu fundamentale in a furmazione di u materiale. Pò esse una punta di trapano, una fresa a candela, una punta di router o una mola. I pruduttori selezziunanu l'utensile secondu e proprietà di u materiale, a finitura desiderata è a cumplessità geometrica.
Ogni cunfigurazione CNC include una macchina utensile, un mandrinu, assi (X, Y, Z) è un pannellu di cuntrollu. U software è a prugrammazione sò cruciali. U software CAD crea u disignu, è u software CAM cunverte questi disinni in codice G leggibile da a macchina per u muvimentu è a velocità, è codice M per l'azzioni ausiliarie. Diversi strumenti di taglio è portautensili sò ancu essenziali.
Caratteristiche chjave
I centri di tornitura CNC pussedenu caratteristiche distinte chì li rendenu preziosi in a fabricazione muderna. Creanu geometrie cilindriche è cumplesse precise. Queste macchine travaglianu cù diversi materiali, cumpresi l'acciaiu inox, e superleghe, a ceramica è i plastichi ingegnerizzati. Righjunghjenutolleranze estreme, qualchì volta finu à i micrometri. Sta capacità assicura una alta precisione è cunsistenza in parechje cicli di pruduzzione.
Un centru di tornitura CNC offre flessibilità in a gestione di diverse attività. Gestisce tuttu, da e parti simplici à e geometrie cumplesse, è da i prototipi à a pruduzzione di grande vulume. A so programmabilità è l'usu di i fugliali CAD permettenu capacità di prototipazione rapida. E capacità di automatizazione è multiasse u rendenu adattatu per a pruduzzione di grande vulume. Queste macchine offrenu ancu scalabilità è automatizazione cù funzioni cum'è i cambiatori automatichi di strumenti è a robotica. Producenu una qualità di finitura superficiale eccellente è migliuranu a sicurezza per via di l'automatizazione, minimizendu u coinvolgimentu umanu è l'errori.
I cumpunenti principali cuntribuiscenu à queste caratteristiche:
- Testa di testaAlloggia u mandrinu, chì furnisce a coppia per a rotazione di a pezza è permette una machinazione di precisione.
- ContropuntaStu cumpunente sustene l'estremità opposta di a pezza. Hè cruciale per i pezzi più longhi o instabili per assicurà a finitura superficiale è a stabilità.
- Torretta di strumentiPò cuntene arnesi di taglio. I centri avanzati anu parechje torrette per l'efficienza è i tempi di consegna ridotti.
- MandrinaStu dispusitivu assicura a pezza per una machinazione precisa. Tipi cum'è mandrini à trè ganasce o à pinza sò scelti secondu i bisogni specifichi.
- Carrello è slitta trasversaleU carru si move longitudinalmente. Ci hè a slitta trasversale, chì furnisce un muvimentu laterale per percorsi di tagliu intricati.
- Pannellu di cuntrolluQuesta hè l'interfaccia di l'operatore per a prugrammazione è u cuntrollu di a macchina. Hà un software avanzatu per geometrie cumplesse è travaglii d'alta precisione.
I pruduttori utilizanu principalmentedui tipi di centri di tornitura CNC: urizzuntale è verticale.E macchine urizzuntali sò e più cumuniS'assumiglianu à i torni tipici di bancu o di motore cù un mandrinu rotante à una estremità è una contropunta à l'altra per supportà pezzi più longhi. E macchine verticali, spessu chjamate torni à torretta verticale (VTL) o frese verticali (VBM), anu una capacità di tornitura assai più grande, ma sò adatte per pezzi più corti. Esistenu ancu centri di tornitura verticali invertiti.
Distinzione da i torni manuali
I centri di tornitura CNC offrenu vantaghji operativi significativi rispetto à i torni manuali tradiziunali. Ottenenu una precisione superiore, mantenendu tolleranze strette finu à ± 0,001 mm (norme ISO, 2022) cù una ripetibilità di 99,8% (dati NIST, 2023). Questu supera significativamente i torni manuali, chì tipicamente anu una variazione di ± 0,02 mm. Questa precisione porta à una differenza 4,5 volte più grande in a consistenza di a parte per i torni manuali in a pruduzzione di grande volume. E macchine CNC ottenenu ancu una riduzione di quasi dui terzi di i materiali di scarto. Mentre i torni manuali ponu ottene una precisione di circa 0,01 mm per prototipi è piccule serie, i so tempi di preparazione sò circa u 38% più lunghi (dati Tooling U-SME). Solu u 9% di i pruduttori certificati si basanu nantu à a tornitura manuale per a pruduzzione di scalatura per via di prublemi di consistenza è di vulume.
E differenze chjave in l'efficienza operativa includenu:
- Automatizazione è Tempi di InattivitàI centri di tornitura CNC utilizanu a manipulazione robotica di e parti è i cambiatori automatichi di utensili. Questu riduce i tempi di inattività da 40% à 60% paragunatu à i torni manuali. E capacità multiasse permettenu a tornitura, a fresatura è a perforazione simultanee, eliminendu a necessità di riposizionamentu.
- Algoritmi AvanzatiI mudelli CNC più recenti incorporanu a rilevazione di collisioni basata nantu à l'IA è algoritmi di taglio intelligenti. Queste innovazioni accorcianu i cicli di lavorazione generali da 22% à 35%.
- Requisiti di travagliuI centri CNC riducenu e spese di manodopera diretta di circa u 58%. Questu permette à un solu travagliadore di surveglià da trè à cinque macchine. I torni manuali, invece, necessitanu operatori specializati per i travaglii basi. Questu cuntribuisce à 34 centesimi di ogni dollaru di pruduzzione spesu per a manodopera quandu l'automatizazione hè assente.
A seguente tavula mette in risaltu e distinzioni chjave:
| Parametru | Centru di tornitura CNC | Tornu tradiziunale |
|---|---|---|
| Tempu mediu di cunfigurazione | 15-45 minuti | 2-4 ore |
| Preimpostazione di l'utensili | Automaticu | Manuale |
| Tassa d'errore (Prima parte) | ±0,005 mm | ±0,03 mm |
| Frequenza di cambiamentu | 2x/ghjornu | 5 volte à ghjornu |
| Efficienza Operativa (Altu Volume) | >85% | Più bassa (28% più longa di machinazione per lotti >50 unità) |
| Riduzione di e Spese di u travagliu direttu | ~58% | N/D |
| Riduzione di i tempi di inattività | 40-60% | N/D |
| Accurtamentu di u Ciclu di Machining | 22-35% | N/D |
| Ripetibilità | 99,8% | Più bassa (variazione 4,5 volte più grande) |
| Riduzione di i rifiuti | ~66% | N/D |
Cumponenti principali di un centru di tornitura CNC
Lettu di macchina è testa di macchina
U lettu di a macchina forma ustruttura fundamentaledi un centru di tornitura CNC. Fornisce a basa è sustene tutti l'altri cumpunenti. I pruduttori custruiscenu tipicamente letti di macchina daghisa o acciaioQuesta scelta di materiale garantisce a massima stabilità è rigidità durante u funziunamentu.A ghisa offre una maggiore durata è resistenzaCerti centri di tornitura CNC avanzati presentanu unastruttura di tipu scatula à doppia parete cù sabbia sigillata à l'internuStu cuncepimentu migliora significativamente l'assorbimentu di e vibrazioni. Cuntribuisce à una migliore stabilità durante u tagliu è aumenta a rigidità dinamica di u lettu. A testa mobile si trova à una estremità di u lettu. Allogeghja u mandrinu principale, chì face girà a pezza. A testa mobile cuntene ancu u mutore è l'ingranaggi chì azionanu u mandrinu.
Mandrinu è Contropunta
U mandrinu hè un cumpunente cruciale chì tene saldamente a pezza. Si attacca à u mandrinu in a testa di macchina.Esistenu diversi tipi di mandrini, ognunu adattatu per applicazioni specifiche:
- Mandrini à trè ganasceQuessi sò cumuni per a presa di pezzi tondi o esagonali. Forniscenu un serraggio equilibratu per una geometria consistente.
- Mandrini à quattru ganasceQuesti mandrini offrenu una regulazione indipendente di e ganasce. Permettenu una centratura precisa di pezzi di travagliu di forma irregulare o asimmetrica.
- Mandrini à pinzaQuessi utilizanu maniche à molla per afferrà pezzi di picculu diametru cù alta precisione. Sò ideali per tolleranze strette.
- Mandrini idrauliciQuessi utilizanu a pressione idraulica per un serraggio rapidu è sicuru è forze di presa elevate. Sò adatti à a machinazione pesante è à alta velocità.
- Mandrini pneumaticiFunziunendu cù aria compressa, sti mandrini furniscenu un serraggio rapidu. Sò adatti per cambiamenti rapidi di pezzi è tassi di pruduzzione elevati.
A contropunta si trova à l'estremità opposta di u lettu da a testa mobile. Fornisce supportu per i pezzi più longhi. Questu supportu impedisce a deflessione è assicura a stabilità durante l'operazioni di lavorazione.
Torretta è Strumenti di Taglio
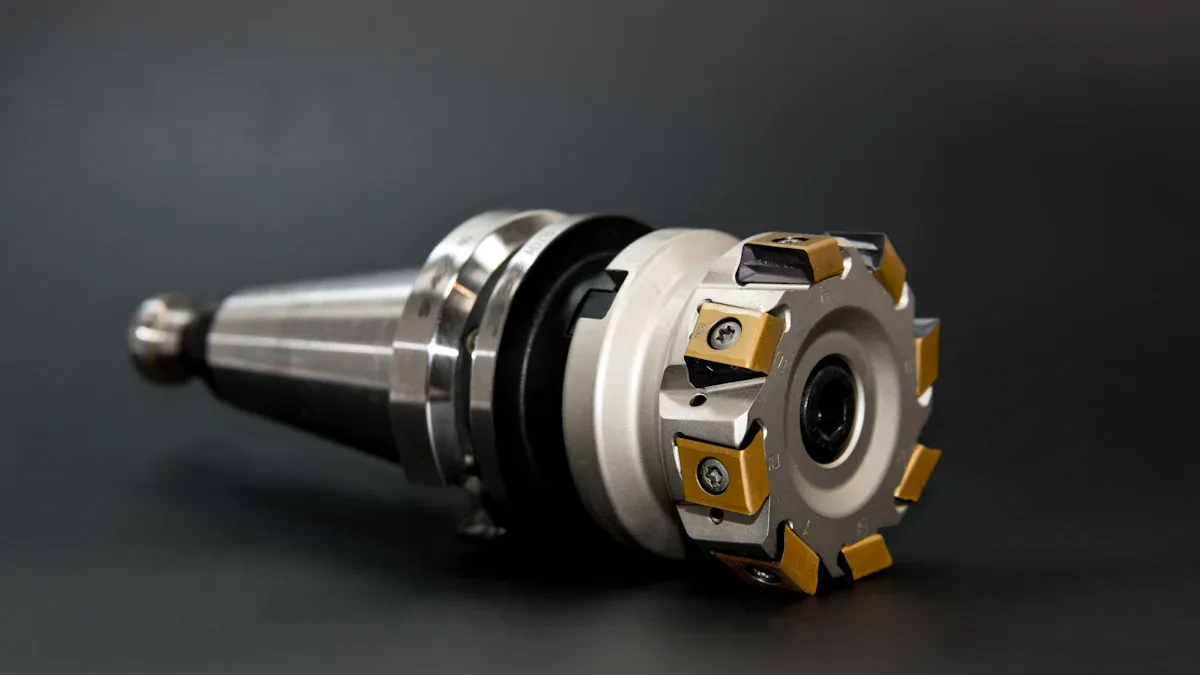
A torretta hè un portautensili multi-stazione. Si indicizza, o gira, per mette in pusizione diversi utensili di taglio. Questu permette à u centru di tornitura CNC di eseguisce diverse operazioni senza cambiamenti manuali di utensili. E torrette ponu cuntene parechji utensili, cum'è utensili di tornitura, barre di alesa, trapani è utensili di filettatura. U prugramma di a macchina detta quale utensili a torretta selezziuna è quandu. Questa capacità di cambiamentu automatizatu di utensili aumenta significativamente l'efficienza è riduce i tempi di ciclu.
Cuntrollu CNC è Motori
U controller CNC funziona cum'è u cervellu di tuttu u sistema. Orchestra ogni muvimentu è azzione in a macchina. APannellu di cuntrollu CNCfurnisce un gruppu di cuntrolli. L'operatori utilizanu questi cuntrolli per eseguisce, almacenà è mudificà i cumandamenti di u prugramma di parte è altre informazioni di coordinate. Questu permette à i prugrammi di eseguisce in modu di memoria senza l'intervenzione custante di l'operatore. L'Unità di Cuntrollu di a Macchina (MCU) hè un urdinatore putente. Cuntrolla è face funziunà a macchina CNC, cumposta da un pannellu di operazioni di a macchina è un pannellu di cuntrollu.
U cuntrollore esegue parechje attività critiche. Siinterpreta u codice G, cunvertendu lu in azzioni meccaniche precise. Traduce u codice G in cumandamenti di macchina, cumpresu u cuntrollu di i percorsi di muvimentu di l'utensili di taglio, a velocità è e velocità di avanzamentu. Questu assicura chì a macchina seguita e specifiche di cuncepimentu esatte. U controller monitorizza ancu u prucessu di machinazione. Questu assicura precisione è efficienza in tutta l'operazione. Inoltre, gestisce istruzioni cumplesse è supporta operazioni multiasse. Questa capacità permette a machinazione di pezzi intricati.
I motori ricevenu questi cumandamenti precisi da u controller. Eseguiscenu i movimenti fisichi di l'assi di a macchina è di u mandrinu. A maiò parte di i centri di tornitura CNC utilizanu servomotori. I servomotori offrenu alta precisione è capacità di feedback. Cumunicanu constantemente a so pusizione à u controller. Stu sistema à circuitu chjusu garantisce una precisione estrema. I motori stepper sò un'altra opzione, spessu truvata in applicazioni più chjuche o menu esigenti. Si movenu in passi discreti. L'azione coordinata di u controller è di questi motori putenti permette à a macchina di eseguisce tagli cumplessi cù una velocità è una precisione notevuli.
Cumu funziona un centru di tornitura CNC: Passu à passu
Cuncepimentu è Programmazione
U viaghju di una pezza attraversu un centru di tornitura CNC principia assai prima ch'ella ghjunghje à a macchina. L'ingegneri creanu prima un mudellu digitale dettagliatu di a parte desiderata. Utilizanu un software di cuncepimentu assistitu da urdinatore (CAD) per questu passu iniziale cruciale. Stu software permette una definizione geometrica precisa è a visualizazione di u cumpunente. Una volta chì u cuncepimentu hè cumpletu, u mudellu digitale passa à u software di fabricazione assistita da urdinatore (CAM). Stu software specializatu traduce u cuncepimentu CAD in una seria d'istruzzioni chì a macchina CNC capisce.
Stu prucessu di traduzzione genera ciò chì l'ingegneri chjamanu G-code è M-code. Quessi sò i linguaggi di prugrammazione fundamentali chì guidanu e macchine CNC, cumpresi i centri di tornitura. U G-code, cunnisciutu ancu cum'è RS-274D, detta principalmente i movimenti di a macchina. Dice à a macchina induve principià, cumu spustà l'utensile di taglio è quandu piantà. U M-code, invece, gestisce i cumandamenti ausiliari. Quessi cumandamenti cuntrolanu e funzioni non geometriche. Esempi includenu l'arrestu di u prugramma, l'attivazione di i sistemi di refrigerazione è l'spegnimentu di a macchina. Kevin Finan, un istruttore à l'Atlantic Technical College and Technical High School, mette in risaltu l'impurtanza di sti codici. Afferma chì capisce u G-code è u M-code hè fundamentale per capisce a prugrammazione di e macchine in a fabricazione CNC oghje. I studienti amparanu a machinazione CNC aduprendu G-code è M-code dopu avè ammaestratu a machinazione manuale, mettendu in risaltu u so usu standard in l'industria.
Cunfigurazione è Strumenti
Dopu a prugrammazione, a macchina richiede una preparazione fisica attenta. Sta fase implica a sicurezza di a materia prima, cunnisciuta cum'è u pezzu di travagliu, è a preparazione di l'utensili di taglio. L'operatori attaccanu dispositivi di tornitura à u nasu di u mandrinu di a macchina o à una piastra frontale. Quessi dispositivi tenenu saldamente u pezzu di travagliu durante u prucessu di tornitura. Per certi cumpunenti intricati fabbricati da torni, un contrappesu puderia esse necessariu per equilibrà qualsiasi irregolarità. Questu assicura precisione è stabilità durante tutta l'operazione.
A cunfigurazione è l'allineamentu adatti di l'attrezzatura sò cruciali per una machinazione precisaAssicuranu una qualità di pruduzzione consistente è minimizanu l'errori è e rilavorazioni. L'ottimisazione di e tecniche di serraggio è di tenuta stabilizza a pezza. Questu impedisce u muvimentu, migliora a precisione è a finitura superficiale, è preserva l'integrità di a pezza, in particulare per e parti delicate o cumplesse. L'operatori cuncepiscenu dispositivi di fissaggio per l'operazione cù una sola manu quandu hè pussibule. Questu li permette di stabilizà e parti cù l'altra manu. Miranu ancu à disinni chì ùn richiedenu micca l'interventu umanu per tene e parti durante l'operazioni secondarie. I disinni simplificati cù passi minimi riducenu i tempi di ciclu è l'azzioni ripetitive. A scelta di geometrie chì mettenu in risaltu i difetti di disallineamentu aiuta à riduce l'infortuni in u locu di travagliu. Inoltre, l'operatori selezziunanu attentamente i materiali per i dispositivi di fissaggio. Per l'arnesi multi-pezza, si raccomandanu materiali durevuli cum'è l'acciaiu induritu. Alternative cum'è a plastica è u legnu ponu esse adatti à altre applicazioni.
Dopu, l'operatori selezziunanu l'arnesi di taglio adatti per l'operazioni specifiche. Caricanu questi arnesi in a torretta di a macchina. A torretta hè un portautensili multi-stazione. Si indicizza per mette in pusizione diversi arnesi di taglio secondu i bisogni. Questa capacità automatizata di cambiamentu di l'arnesi migliora significativamente l'efficienza.
Caricamentu è Funziunamentu di u Prugramma
Cù a pezza assicurata è l'arnesi caricati, l'operatore carica u prugramma di codice G è codice M generatu in u controller CNC di a macchina. U controller esegue tandu cuntrolli iniziali per assicurà chì tutti i parametri sianu curretti è chì a macchina sia pronta. Una volta verificatu, ul'operatore inizia u prucessu di machinazione.
U controller CNC piglia u cuntrollu, interpretendu u prugramma linea per linea. Manda cumandamenti precisi à i motori di a macchina. Quessi motori azionanu u mandrinu, facendu rotà a pezza à a velocità specificata. Movenu ancu l'utensili di taglio longu i percorsi prugrammati. L'utensile di taglio s'impegna cù a pezza in rotazione, rimuovendu progressivamente u materiale per ottene a forma è e dimensioni desiderate. Durante questu prucessu, u controller monitorizza continuamente diversi parametri. Verifica a pusizione di l'utensile, a velocità di taglio è e velocità di avanzamentu. Questu monitoraghju in tempu reale assicura chì a macchina mantenga alta precisione è efficienza durante tutta l'operazione. U monitoraghju regulare aiuta à mantene alta precisione. Facilita a rilevazione è a currezzione rapida di l'errori. Questu impedisce i difetti, assicurendu una qualità di u produttu consistente è una produttività migliorata. L'implementazione di misure di sicurezza prutege l'operatori è l'attrezzature. Minimizza i tempi di inattività è allunga a durata di vita di l'attrezzature è di e macchine.
Rimozione è Monitoraghju di Materiale
Mentre u centru di tornitura CNC funziona, l'utensile di taglio s'impegna in a pezza rotante. Questa azzione rimuove precisamente u materiale stratu per stratu. A macchina seguita i percorsi di l'utensili è e velocità di avanzamentu programmati. Stu prucessu trasforma gradualmente a materia prima in a forma desiderata. Durante sta fase critica, u monitoraghju cuntinuu hè essenziale. Assicura chì a macchina mantenga a precisione è l'efficienza. L'operatori è u sistema di cuntrollu di a macchina surveglianu attivamente qualsiasi deviazione.
Un monitoraghju efficace implica parechji metudi chjave:
- Monitoraghju di u prucessu:
- Osservazione di u Caricu di Tagliu:E macchine CNC muderne mostranu a forza chì l'utensile di taglio esercita. Un caricu stabile indica un taglio stabile. E fluttuazioni ponu signalà prublemi. Questi prublemi includenu a furmazione impropria di trucioli, l'usura di l'utensili o variazioni in u materiale.
- Monitoraghju di u sonu di tagliu:U sonu pruduttu durante a machinazione offre indizii nantu à a salute di u prucessu. E deviazioni da un sonu nurmale è consistente ponu indicà prublemi. Per esempiu, i soni raschianti, vibranti, aspri o stridenti suggerenu strumenti smussati, tagli instabili o vibrazioni di a pezza.
- Monitoraghju di u pezzu di travagliu:
- Precisione dimensionale:L'operatori verificanu periodicamente e dimensioni di a pezza. Utilizanu strumenti cum'è calibri o macchine di misurazione à coordinate (CMM). Questu aiuta à rilevà e discrepanze in anticipu.
- Finitura di a superficia:L'ispezione regulare di a superficia lavorata hè ancu impurtante. L'operatori effettuanu cuntrolli visuali o utilizanu calibri di rugosità. Questu aiuta à identificà difetti cum'è graffi o irregolarità. Permette aghjustamenti di parametri puntuali.
Stu monitoraghju vigilante aiuta à prevene i difetti. Assicura una qualità di u produttu consistente. Migliora ancu a produttività permettendu aghjustamenti rapidi.
Espulsione di Parte è Ripetizione di Cicli
Una volta chì l'operazioni di taglio sò finite, a macchina esegue l'ultima tappa. Un strumentu di taglio separa a parte finita da a materia prima restante. Dopu a separazione, a macchina espelle a parte. In a pruduzzione di grande volume, stu prucessu hè altamente automatizatu. A parte finita casca o un soffiu d'aria a espelle in un raccoglitore di parti. Stu raccoglitore si trova sottu à u mandrinu.
I catchers di pezzi impediscenu danni à u cumpunente finitu. Ammortizzanu a caduta di u pezzu. Parechji catchers includenu un sensore. Stu sensore cunfirma l'arrivu di u pezzu. S'è un pezzu ùn riesce micca à atterrà in u catcher, u sensore attiva un alarme. Stu alarme ferma a pruduzzione. Impedisce potenziali crash di a macchina o danni à i pezzi successivi. L'efficienza di stu prucessu di espulsione hè cruciale per a fabricazione cuntinua.
I tempi di ciclu tipici per l'espulsione di pezzi in a tornitura CNC di grande vulume sò assai rapidi:
| Operazione | Tempu di ciclu (secondi) |
|---|---|
| Catturatore di Pezzi | 1 |
| Espulsione di parte | 1 |
Dopu chì a parte hè stata espulsa, a macchina si prepara per u prossimu ciclu. U mandrinu si apre, è un alimentatore automaticu di barre avanza nova materia prima. U mandrinu si chjude tandu, assicurendu a nova pezza. U controller CNC carica di novu u prugramma. Tuttu u prucessu di machinazione si ripete. Stu ciclu cuntinuu è automatizatu permette una pruduzzione di grande vulume cù un minimu interventu umanu. Assicura una pruduzzione è una efficienza consistenti.
Operazioni chjave di un centru di tornitura CNC
Girata è Contornamentu
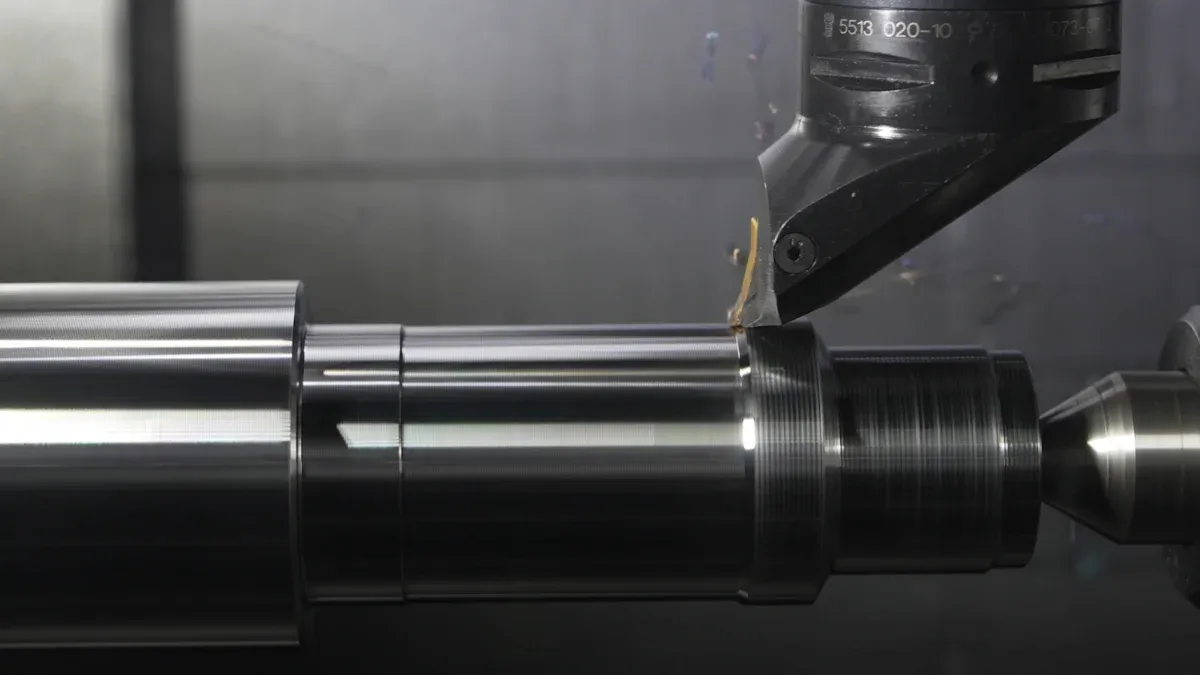
Centri di tornitura CNCeseguisce diverse operazioni per modellà i pezzi di travagliu. A tornitura hè un prucessu fundamentale. Implica a rotazione di un pezzu di travagliu contr'à un strumentu di taglio à puntu unicu. Questu rimuove u materiale è crea forme cilindriche. U contornu hè un'operazione di tornitura più avanzata. Machina curve, contorni è forme cumplesse nantu à a superficia di un pezzu di travagliu. Questu include a fabricazione di cumpunenti cù geometrie intricate. Esempi sòalberi à camme, pale di turbina è pezzi cuncepiti su misuraA tornitura cònica hè un'altra applicazione. Crea adattamenti precisi per articuli cum'è alberi conici Morse è portautensili. A scanalatura hè ancu un'operazione di contornu. Crea caratteristiche cum'èScanalature di guarnizioni toriche o di anelli di sicurezza.
Foratura è Alesatura
A foratura è a perforazione sò cruciali per creà è affinà i fori in i pezzi di travagliu. A perforazione crea fori iniziali. A foratura affina i fori pre-perforati o fusi à tolleranze specifiche. Questu hè essenziale per a pruduzzione di cumpunenti cum'è boccole, cuscinetti è filettature interne. Diversi strumenti supportanu queste operazioni.Teste di foratura ruvidesò cuncipiti per e prestazioni è a versatilità. Sò dispunibili in sistemi di diametru chjucu, mediu è grande. E teste di foratura fine offrenu una finitura di alta precisione per applicazioni di diametru simile. E barre di foratura solide sò aduprate per applicazioni à portata più longa. E barre di smorzamentu furniscenu una resistenza à e vibrazioni aghjunta per queste portate più lunghe. Metodi specializati cum'èperforazione di cannonicreà fori di picculu diametru cù rapporti prufundità-diametru elevati. A perforazione BTA usa strumenti multi-taglio per fori più grandi è prufondi.
Scanalatura è Filettatura
L'operazioni di scanalatura creanu canali o rientranze nantu à una pezza. Per a scanalatura di diametru esternu (OD), a punta di l'utensile hè tenuta ligeramente sottu à a linea centrale. Per a scanalatura di diametru internu (ID), a cima di l'utensile hè posizionata sopra à a linea centrale. In a scanalatura frontale, l'utensile hè tenutu ligeramente sopra à a linea centrale è si move assialmente. U raghju di distanza nantu à l'utensile currisponde à u raghju chì hè tagliatu. E tecniche cumuni implicanuprugrammazione di u prufilu di a scanalatura, muntendu l'insertu di scanalatura, è tagliendu in parechje passate per scanalature prufonde o larghe. A gestione di l'evacuazione di i trucioli è di u calore per via di u refrigerante o di u picco hè ancu impurtante. A filettatura hè un'altra operazione di tornitura. Un utensile si move longu u latu di a pezza. Taglia una scanalatura elicoidale uniforme di una lunghezza è un passu specificati nantu à a superficia esterna. I fili più prufondi richiedenu spessuparechji passaggi di l'arnese.
Separazione è Tagliu
L'operazioni di separazione è di taglio rapprisentanu l'ultime tappe in parechji prucessi di tornitura CNC. Queste operazioni separanu un cumpunente finitu da a barra grezza o da un pezzu di travagliu più grande. Un strumentu di taglio specializatu, spessu chjamatu strumentu di separazione, si move radialmente in u pezzu di travagliu in rotazione. Crea una scanalatura stretta finu à chì taglia u pezzu. Stu prucessu richiede precisione per assicurà una rottura pulita è impedisce danni à u cumpunente finitu.
L'operatori danu priorità à a sicurezza durante queste operazioni. Implementanu parechje misure critiche:
- Evitanu cundizioni di tagliu troppu aggressive è un attaccu di travagliu insufficiente. Questu impedisce à e pressioni di machinazione di superà a capacità di a macchina o di u dispusitivu di attaccu di travagliu. Assicura traminduiintegrità di a macchinaè a sicurità di l'operatori.
- L'operatori ùn permettenu micca à una barra di pende fora di u mandrinu. Quandu si utilizanu estrattori di barre, a barra ùn si estende mai oltre l'estremità di u mandrinu in u fondu di a macchina. Una barra senza supportu pò piegassi viulentamente à alta velocità, causendu gravi danni à a macchina è potenziali ferite.
- I prugrammatori assicuranu un muvimentu d'avvicinamentu rapidu sicuru. Usanu una distanza d'avvicinamentu rapidu, per esempiu,0,1 pollici o 2,5 mmL'operatori sanu cumu cuntrullà u mumentu d'avvicinamentu rapidu aduprendu funzioni cum'è bloccu unicu, mantenimentu di l'alimentazione è override rapidu. A cuerenza in a prugrammazione di i muvimenti d'avvicinamentu rapidu migliora ancu a sicurezza di l'operatori.
Uttene risultati ottimali in a troncatura è u tagliu implica ancu pratiche migliori specifiche:
- A macchina riduce sustanzialmente a velocità di avanzamentu quandu l'utensile s'avvicina0,080 pollici (2 mm)da u centru, putenzialmente finu à u 75%. Questu impedisce a furmazione di taglienti accumulati (BUE) è a scheggiatura di l'inserti, in particulare cù i gradi duri è resistenti à l'usura.
- L'operatori fermanu l'utensile prima di u centru. L'alimentazione oltre u centru pò fà chì a parte colpisca è danneghji l'insertu una volta chì si libera. Pò ancu purtà à un'azione di sfregamentu è chì a parte provi à tirà l'insertu fora di a so sacchetta. Sè hè necessariu l'alimentazione oltre u centru, l'utensile ùn supera micca u centru più u raghju di l'angulu di l'insertu.
- Per l'utensili cù refrigerante internu, a macchina spegne u refrigerante quandu l'insertu s'avvicina à u centru è i giri/min sò massimi o diminuiscenu. Questu impedisce à a temperatura di u puntu di tagliu di calà troppu, ciò chì pò causà BUE, in particulare cù i gradi resistenti à l'usura è l'acciaiu inox.
- L'operatori mantenenu una altezza di centru ragionevule. L'altezza di u centru di l'utensile si mantene in ± 0,004 pollici (0,1 mm). Esse troppu luntanu sopra u centru aumenta u sfregamentu è a vibrazione, purtendu à vibrazioni è rottura di l'insertu. Esse troppu luntanu sottu à u centru aumenta e forze di taglio, risichendu scheggiature di l'insertu o cesoiatura cumpleta.
- Mantenenu una sporgenza corta. Minimizà a sporgenza di l'utensile aumenta a rigidità è a sicurezza, ciò chì hè cruciale per l'operazioni di troncatura. Una sporgenza eccessiva porta à vibrazioni, vibrazioni è rottura di l'insertu. Una raccomandazione generale suggerisce da 8 à 10 volte a larghezza di l'insertu, ancu se strumenti specifici ponu permette di più.
Vantaghji di l'usu di un centru di tornitura CNC
Alta precisione è accuratezza
A fabricazione muderna esige una precisione eccezziunale, è i centri di tornitura CNC furniscenu questu in modu consistente. Queste macchine ottenenu una precisione dimensionale rimarchevule, tipicamente da ± 0,0001″ à ± 0,005″. Stu livellu di precisione assicura chì e parti rispondenu à specifiche esatte. I centri di tornitura CNC avanzati, in particulare quelli dotati dicunfigurazioni multiassiali, utensili motorizzati è automatizazione à alta velocità, pò ottene una precisione à livellu di micron. L'industrie cum'è l'aerospaziale, a medica è l'automobile si basanu nantu à queste macchine per pruduce pezzi cumplessi. A cunsistenza è l'alta precisione sò critiche in questi settori. I progressi cum'è l'utensili motorizzati, l'asse Y è u cuntrollu di l'asse C anu trasfurmatu a CNC in un prucessu multifunzionale, chì permette queste tolleranze strette.
Maggiore efficienza di produzione
I centri di tornitura CNC aumentanu significativamente l'efficienza di a pruduzzione. U so funziunamentu automatizatu permette una fabricazione cuntinua cù un interventu umanu minimu. Queste macchine eseguiscenu operazioni di machinazione cumplesse in modu rapidu è precisu, riducendu i tempi di ciclu. Funzioni cum'è i cambiatori automatichi di utensili è a manipulazione robotica di e parti semplificanu ulteriormente u prucessu di pruduzzione. Questa automatizazione minimizza i tempi di inattività è massimizza a produttività. I pruduttori ponu pruduce un vulume più altu di pezzi in menu tempu, ciò chì porta à una maggiore pruduzzione è à una consegna più rapida à u mercatu.
Costi di travagliu ridotti
L'automatizazione inerente à i centri di tornitura CNC porta à riduzioni sustanziali di i costi di manodopera. Un solu operatore pò surveglià parechje macchine simultaneamente, postu chì e macchine gestiscenu a maiò parte di i compiti operativi. Questu riduce a necessità di una grande forza di travagliu dedicata à e macchine individuali. Inoltre, a precisione è a ripetibilità di i centri di tornitura CNC minimizanu l'errori è e rilavorazioni, ciò chì cuntribuisce ancu à una riduzione di e spese di pruduzzione generali. L'imprese ponu assignà a so forza di travagliu qualificata à compiti più cumplessi, ottimizendu e risorse umane.
Geometrie cumplesse è ripetibilità
I centri di tornitura CNC sò eccellenti in a pruduzzione di pezzi cù geometrie cumplesse. Queste macchine modellanu precisamente disinni intricati chì i metudi manuali ùn ponu micca ottene. Creanu una vasta gamma di cumpunenti sofisticati.Esempi includenu:
- Geometrie cilindriche è prismatiche cumplesse
- Alberi
- Mozzi
- Anelli
- Corpi di valvula
- Cumpunenti automobilistici
- Parti rotazionali multifunzionali
- Alberi cumplessi
- Alloghji
- Geometrie ibride
E capacità di prugrammazione avanzate permettenu a machinazione multiassiale. Questu permette a creazione di pezzi cù curve, anguli è caratteristiche interne in una sola cunfigurazione. Sta capacità riduce a necessità di parechje macchine o intervenzione manuale. Semplifica significativamente u prucessu di fabricazione.
A ripetibilità hè un altru vantaghju maiò di i centri di tornitura CNC. Una volta prugrammata, a macchina esegue e stesse operazioni cùcunsistenza estremaProduce pezzi identichi ogni volta. Questa cunsistenza hè cruciale per a pruduzzione di massa. Assicura chì ogni cumpunente risponde à e specifiche esatte. A capacità di a macchina di ripete movimenti precisi elimina l'errore umanu. Questu porta à una qualità uniforme di u produttu in tutta a pruduzzione. I pruduttori si basanu nantu à sta alta ripetibilità per l'applicazioni critiche. Queste applicazioni richiedenu una stretta aderenza à e tolleranze di cuncepimentu. Questu assicura prestazioni affidabili è intercambiabilità di e parti. A pruduzzione consistente minimizza i rifiuti è e rilavorazioni. Contribuisce à u risparmiu generale di i costi è à l'efficienza in a fabricazione.
I centri di tornitura CNC sò indispensabili infabricazione mudernaOffrenu una precisione è un'efficienza senza paragone in a furmazione di pezzi cilindrici. A capiscitura di i so cumpunenti è di i principii operativi mette in risaltu u so rolu cruciale. Queste macchine producenu una vasta gamma di prudutti. Un Centru di Tornitura CNC garantisce alta qualità è una pruduzzione consistente in diverse industrie. Sta tecnulugia prumove l'innuvazione è a produttività.
FAQ
Chì ghjè a funzione primaria di un centru di tornitura CNC?
Un centru di tornitura CNC dà una forma precisa à i pezzi di travagliu. Gira u materiale contr'à un utensile di taglio. Stu prucessu automatizatu crea pezzi cilindrici cù alta precisione è ripetibilità.
Cumu si distinguenu i centri di tornitura CNC da i torni manuali?
I centri di tornitura CNC utilizanu prugrammi per computer per operazioni automatizate è precise. I torni manuali necessitanu u cuntrollu direttu di l'operatore. E macchine CNC offrenu precisione, efficienza è cunsistenza superiori per pezzi cumplessi è pruduzzione di grande vulume.
Chì tipi di materiali ponu esse lavorati da i centri di tornitura CNC?
I centri di tornitura CNC processanu una larga gamma di materiali. Quessi includenu:
- Diversi metalli cum'è l'acciaiu inox è e superleghe
- Ceramica
- Plastiche ingegnerizate
Quali sò i principali vantaghji di l'usu di un centru di tornitura CNC?
I principali vantaghji includenu alta precisione, maggiore efficienza di produzione è costi di manodopera ridotti. Producenu ancugeometrie cumplessecù una ripetibilità eccellente.
Chì ghjè u codice G in a machinazione CNC?
U codice G hè u linguaghju di prugrammazione per e macchine CNC. Dà struzzioni à a macchina nantu à i movimenti di l'utensili, e velocità è i percorsi. U codice M gestisce funzioni ausiliarie cum'è l'attivazione di u refrigerante.
Data di publicazione: 7 di ghjennaghju di u 2026