


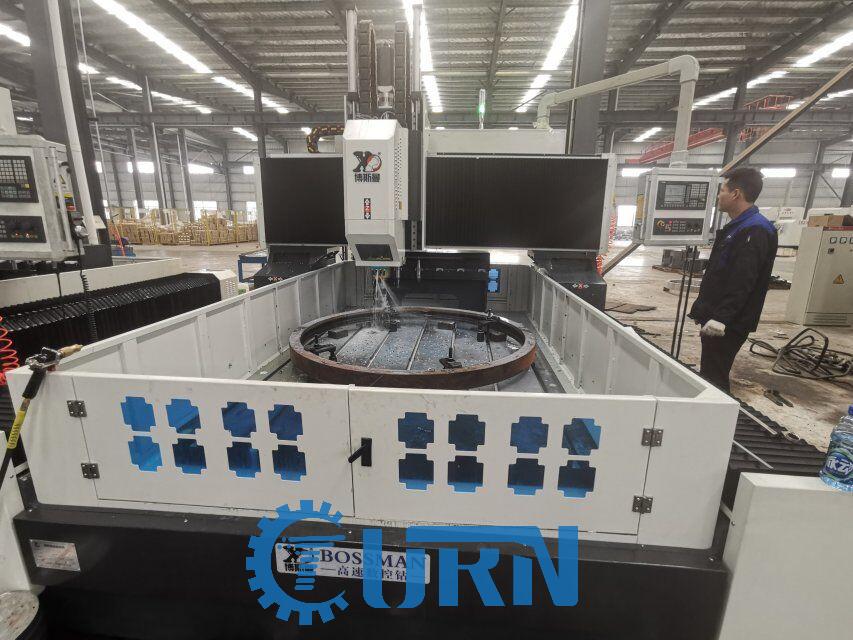
Ognunu hà uncapiscitura currispundente di a macchina CNCstrumenti, dunque cunniscite i passi generali di l'operazione diMacchine utensili CNC BOSMÙn vi ne fate, eccu una breve introduzione per tutti.
1. Editazione è input di prugrammi di pezzi
Prima di a trasfurmazione, a tecnulugia di trasfurmazione di a pezza deve esse analizata è u so prugramma di trasfurmazione deve esse cumpilatu. Sè u prugramma di trasfurmazione di a pezza hè cumplessu, ùn prugrammate micca direttamente, ma aduprate a prugrammazione per urdinatore, è dopu salvatelu in u sistema CNC di a macchina utensile CNC per mezu di un discu floppy o di un'interfaccia di cumunicazione. Questu pò evità l'occupazione di u tempu di a macchina è aumentà u tempu ausiliariu di trasfurmazione.
2. Stivale
In generale, l'alimentazione principale hè prima accesa, affinchì a macchina utensile CNC abbia e cundizioni di accensione, è u sistema CNC cù un buttone chjave è a macchina utensile sò accesi à u listessu tempu, u CRT di u sistema di macchina utensile CNC mostra l'infurmazioni, è u statutu idraulicu, pneumaticu, di l'assi è di cunnessione di altri equipaghji ausiliari.
3. Puntu di riferimentu
Prima di machinà a macchina utensile, stabilisce u datum di muvimentu di ogni coordinata di umacchina utensile.
4. Chjama d'entrata di u prugramma di machinazione
Sicondu u supportu di u prugramma, pò esse inseritu cù un lettore di cassette, una macchina di prugrammazione, o cumunicazione seriale. S'ellu hè un prugramma simplice, pò esse inseritu direttamente nantu à u pannellu di cuntrollu CNC aduprendu a tastiera, o pò esse inseritu bloccu per bloccu in u modu MDI per l'elaborazione bloccu per bloccu. Prima di a machinazione, l'origine di a pezza, i parametri, l'offset è i diversi valori di compensazione in u prugramma di machinazione devenu ancu esse inseriti.
5. Edizione di u prugramma
Sè u prugramma d'entrata hà bisognu d'esse mudificatu, u modu di travagliu deve esse sceltu in a pusizione "mudificà". Aduprate i tasti di mudificazione per aghjunghje, sguassà è mudificà.
6. Ispezione è debugging di u prugramma
Prima bluccate a macchina è eseguite solu u sistema. Stu passu hè di verificà u prugramma, s'ellu ci hè qualchì errore, deve esse mudificatu di novu.
7. Installazione è allineamentu di u pezzu di travagliu
Installate è allineate a pezza da travaglià è stabilite un puntu di riferimentu. Aduprate u muvimentu incrementale manuale, u muvimentu cuntinuu o u volante manuale per spustà a macchina utensile. Allineate u puntu di partenza cù l'iniziu di u prugramma è calibrate u riferimentu di l'utensile.
8. Avvia l'assi per a machinazione cuntinua
U trattamentu cuntinuu generalmente adotta u trattamentu di u prugramma in a memoria. A velocità di avanzamentu in u trattamentu di e macchine utensili CNC pò esse aghjustata da l'interruttore di velocità di avanzamentu. Durante u trattamentu, pudete appughjà u buttone "feed hold" per mette in pausa u muvimentu di avanzamentu per osservà a situazione di u trattamentu o eseguisce una misurazione manuale. Appughjà di novu u buttone di partenza per ripiglià u trattamentu. Per assicurà chì u prugramma sia currettu, deve esse verificatu di novu prima di u trattamentu. Durante a fresatura, per i pezzi curvi piani, si pò aduprà una matita invece di un strumentu per disegnà u contornu di u pezzu nantu à a carta, chì hè più intuitivu. Se u sistema hà un percorsu di l'utensile, a funzione di simulazione pò esse aduprata per verificà a currettezza di u prugramma.
9.Spegnimentu
Dopu à u trattamentu, prima di spegne l'alimentazione, fate attenzione à verificà u statu di a macchina utensile BOSM è a pusizione di ogni parte di a macchina utensile. Spegne prima l'alimentazione di a macchina, poi spegne l'alimentazione di u sistema, è infine spegne l'alimentazione principale.
Data di publicazione: 07 d'aprile 2022