


Tornu à trasmissione centrale per asse
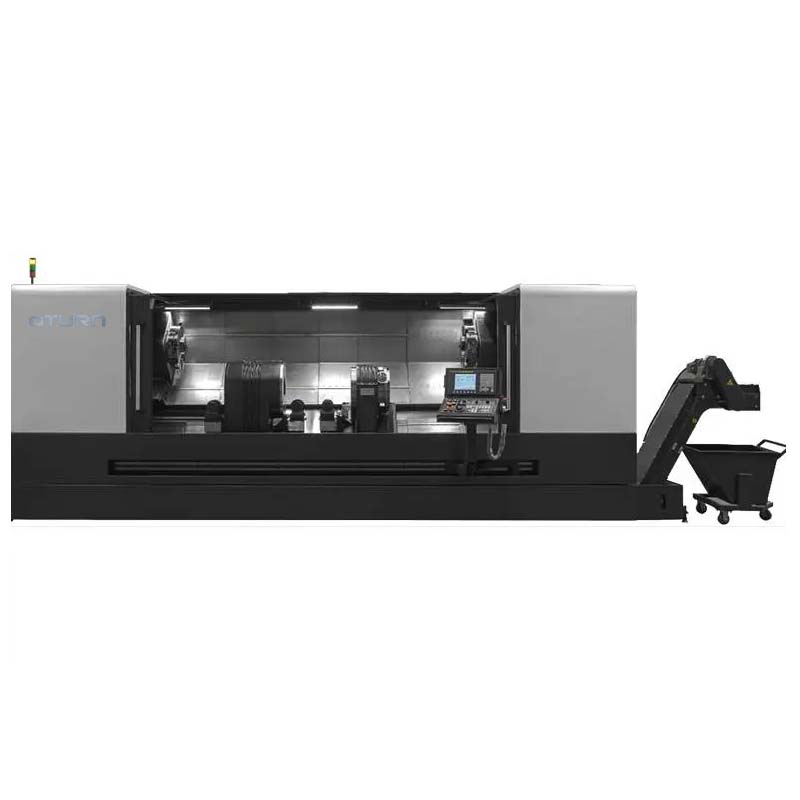
Analisi di a tecnulugia di l'assi di l'automobile
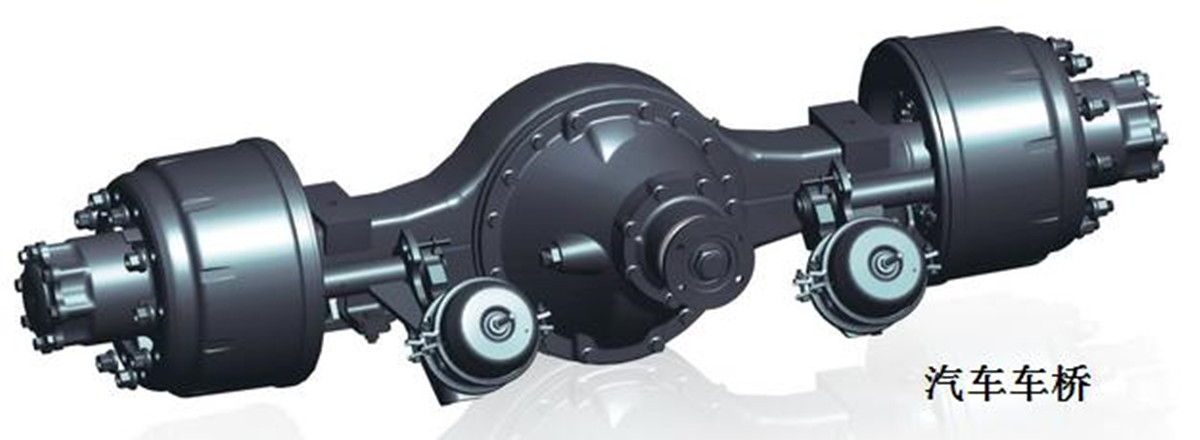
Asse di l'automobile
L'assi cù rote da i dui lati di u sottucarru (chassis) sò chjamati cullettivamente assi d'automobile, è l'assi cù capacità di guida sò generalmente chjamati assi. A principale differenza trà i dui hè s'ellu ci hè una trasmissione in u mezu di l'asse (asse). In questu articulu, l'asse di l'automobile cù l'unità di trasmissione hè chjamatu asse di l'automobile, è u veiculu senza trasmissione hè chjamatu asse di l'automobile per mustrà a differenza.
Cù a crescente dumanda di logistica è trasportu, a superiorità di l'assi di l'automobile, in particulare rimorchi è semirimorchi, in u trasportu prufessiunale è l'operazioni speciali diventa sempre più evidente, è a dumanda di u mercatu hè aumentata significativamente.
Questa tecnulugia analizza u prucessu di machinazione di l'asse, spera di aiutà i clienti à sceglie una macchina CNC più adatta.
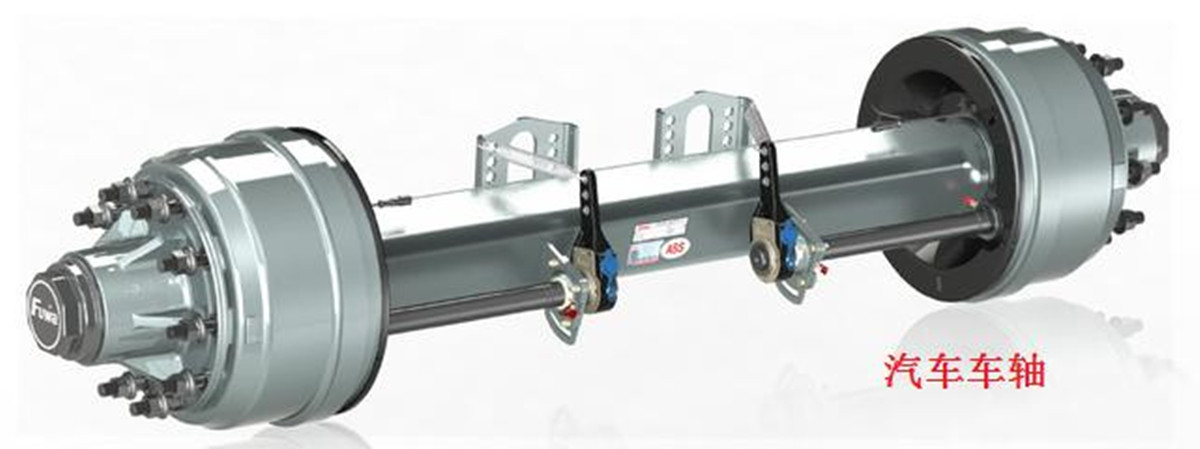
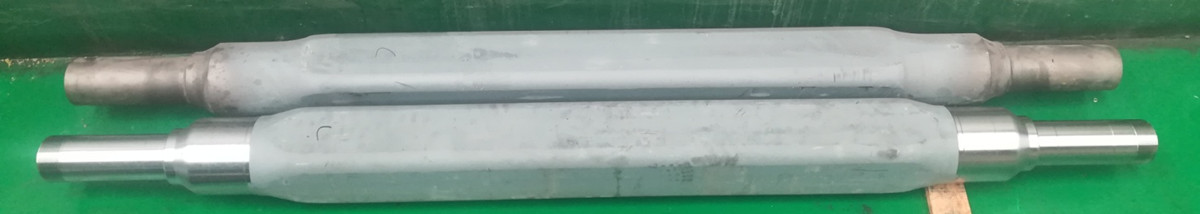
Classificazione di l'assi di l'automobile:
I tipi d'assi sò diffirenti secondu u tipu di frenu, è sò divisi in: assi di frenu à discu, assi di frenu à tamburu, ecc.
Sicondu a dimensione di a struttura di u diametru di l'asse, hè divisa in: asse americanu, asse tedescu; ecc.
Sicondu a forma è a struttura, hè divisu in:
u tuttu: asse tubulare quadratu solidu, asse tubulare quadratu cavu, asse tondo cavu;
corpu divisu: testa di l'asse + saldatura di tubi di l'asse cavu.
Da u cuntenutu di trasfurmazione di l'asse, l'assi solidi è cavi sò ligati à a selezzione di l'equipaggiu di trasfurmazione.
Quì sottu sò l'analisi di u prucessu di pruduzzione di l'asse sanu (ancu divisu in solidu è cavu; tubu quadratu è tubu tondu), è l'asse divisu (testa di l'asse solidu è cavu + saldatura di tubu di l'asse cavu), In particulare, u prucessu di machinazione hè analizatu per selezziunà megliu a macchina più adatta.
Prucessu di pruduzzione è macchina per assi di vitture:
1. U prucessu di pruduzzione tradiziunale di l'asse generale:
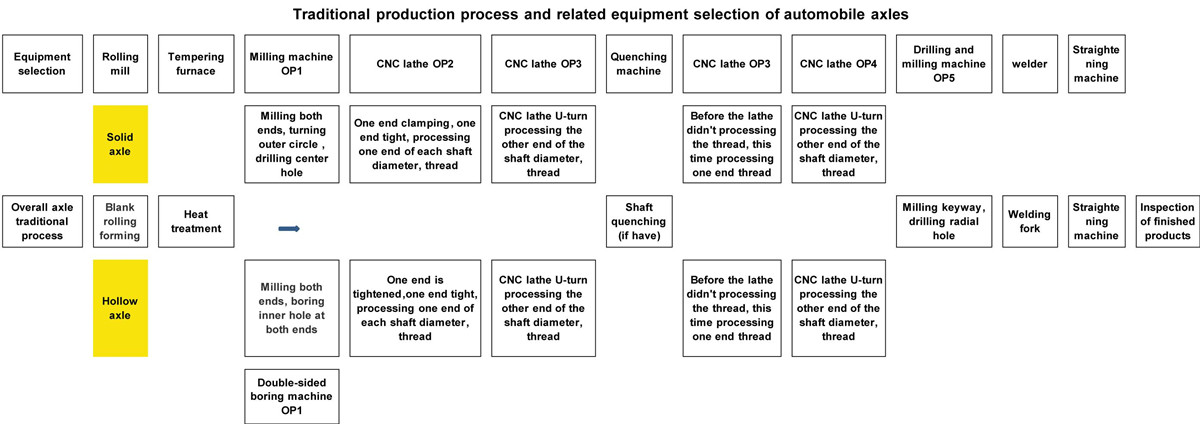
Da u prucessu di pruduzzione di l'assi sopra menzionatu, almenu trè tippi di macchine utensili sò necessarii per compie a machinazione: fresatrice o alesatrice à doppia faccia, tornu CNC, trapanatrice è fresatrice, è u tornu CNC deve esse giratu (certi clienti anu sceltu u tornu CNC à doppia testa). Riguardu à a trasfurmazione di a filettatura, se u diametru di l'alberu hè tempratu, hè trasfurmatu dopu a tempra; s'ellu ùn ci hè micca tempra, hè trasfurmatu in OP2 è OP3, è e macchine utensili di sequenza OP4 è OP5 sò omesse.
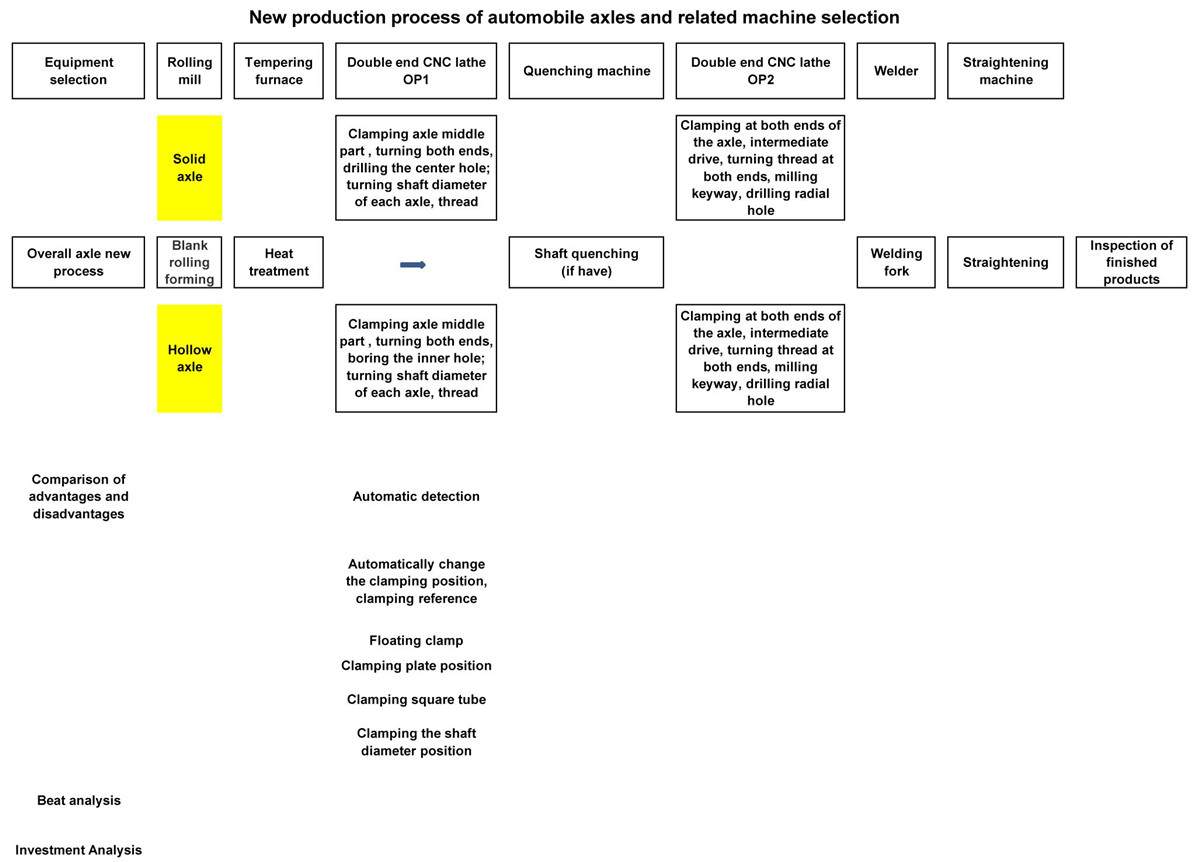
Da u novu prucessu di pruduzzione, a fresatrice aduprata per a machinazione (asse solidu) o a foratrice à doppia faccia (asse cavu) più u tornu CNC, a fresatura tradiziunale OP1, OP2, a sequenza di tornitura OP3, è ancu a perforazione è a fresatura OP5. Pò esse rimpiazzata da u tornu CNC à doppia estremità OP1.
Per l'assi solidi induve u diametru di l'arburu ùn richiede micca tempra, tuttu u cuntenutu di a machinazione pò esse cumpletatu in una sola cunfigurazione, cumprese a fresatura di scanalature di chjave è a perforazione di fori radiali. Per l'assi cavi induve u diametru di l'arburu ùn richiede micca tempra, u standard di serraggio di cunversione automatica pò esse realizatu in a macchina utensile, è u cuntenutu di a machinazione pò esse cumpletatu da una sola macchina utensile.
Sceglie torni CNC speciali à doppia estremità per a machinazione di l'assi riduce significativamente u percorsu di machinazione, è ancu u tipu è a quantità di macchine utensili selezziunate saranu ridutti.
3. Prucessu di pruduzzione di l'assi divisi:
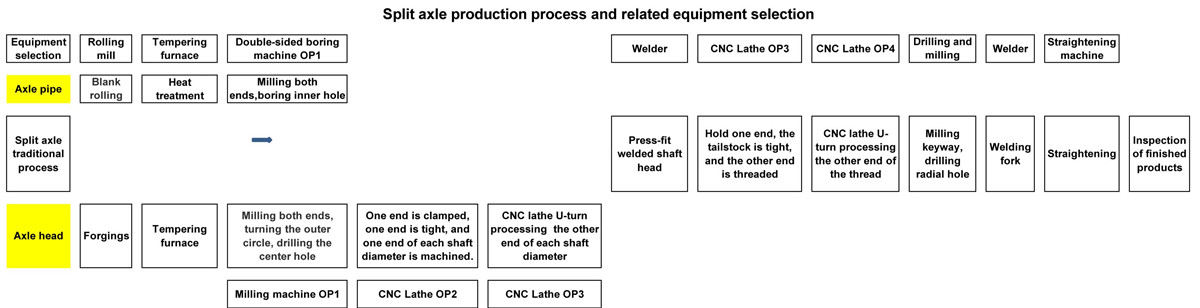
Da u prucessu sopra, l'equipaggiu di trasfurmazione di u tubu di l'asse prima di a saldatura pò ancu esse sceltu cum'è un tornu CNC à doppia estremità. Per a trasfurmazione di l'asse dopu a saldatura, u tornu CNC speciale per assi à doppia estremità deve esse a prima scelta: trasfurmazione simultanea à e duie estremità, alta efficienza di trasfurmazione è bona precisione di trasfurmazione. Sè a chjavetta è u foru radiale à e duie estremità di l'asse devenu esse travagliati, a macchina pò ancu esse dotata di un supportu per utensili elettrici per trasfurmà inseme a chjavetta è u foru radiale successivi.
4. U vantaghju è a caratteristica di a nova macchina di selezzione di prucessu:
1) Cuncentrazione di u prucessu, riducendu i tempi di serraggio di a pezza, riducendu u tempu di trasfurmazione ausiliaria, aduprendu a tecnulugia di trasfurmazione simultanea à e duie estremità, l'efficienza di a pruduzzione hè significativamente migliurata.
2) U serraggio unicu, a trasfurmazione simultanea à e duie estremità migliora a precisione di machinazione è a coaxialità di l'asse.
3) Accurtà u prucessu di pruduzzione, riduce u fatturatu di e parte in u situ di pruduzzione, migliurà l'efficienza di l'usu di u situ è aiutà à migliurà l'urganizazione è a gestione di a pruduzzione.
4) A causa di l'usu di apparecchiature di trasfurmazione à alta efficienza, pò esse equipatu cù dispositivi di carica è scaricamentu è dispositivi di almacenamentu per ottene una pruduzzione cumpletamente automatizata è riduce i costi di u travagliu.
5) A pezza hè fissata à a pusizione intermedia, u serraggio hè affidabile, è a coppia necessaria per u tagliu di a macchina utensile hè sufficiente, è si pò fà una grande quantità di tornitura.
6) A macchina utensile pò esse dotata di un dispositivu di rilevazione automatica, in particulare per l'asse cavu, chì pò assicurà u spessore uniforme di l'asse dopu a lavorazione.
7) Per l'assi cavi, quandu i fori interni à e duie estremità di u sequenziatore OP1 sò finiti, u cliente tradiziunale aduprerà una estremità per alzà a morsa è l'altra estremità per aduprà a contropunta per stringhje a pezza per a tornitura, ma a dimensione di u foru internu hè diversa. Per u foru internu più chjucu, a rigidità di serraggio hè insufficiente, a coppia di serraggio massima hè insufficiente, è un tagliu efficiente ùn pò esse cumpletatu.
Per u novu tornu à doppia faccia, l'asse cavu, quandu i fori interni à e duie estremità di u veiculu sò finiti, a macchina cambia automaticamente a modalità di serraggio: e duie estremità sò aduprate per stringhje a pezza, è l'azionamentu mediu face galleggià a pezza per trasmette a coppia.
8) A testa di macchina cù u sistema di serraggio idraulicu integratu di a pezza pò esse mossa in a direzzione Z di a macchina. U cliente pò mantene a pusizione in u tubu quadratu mediu (tubu tondu), a pusizione di a piastra inferiore è a pusizione di u diametru di l'asse secondu i bisogni.
5. Cunclusione:
In vista di a situazione sopra citata, l'usu di torni CNC à doppia estremità per a machinazione di assi di automobili hà vantaghji significativi rispetto à i prucessi tradiziunali. Hè una tecnulugia di fabricazione avanzata chì pò rimpiazzà e macchine utensili tradiziunali in termini di prucessu di pruduzzione è struttura di a macchina.
A sezzione media di
6. Casu di u cliente di l'asse
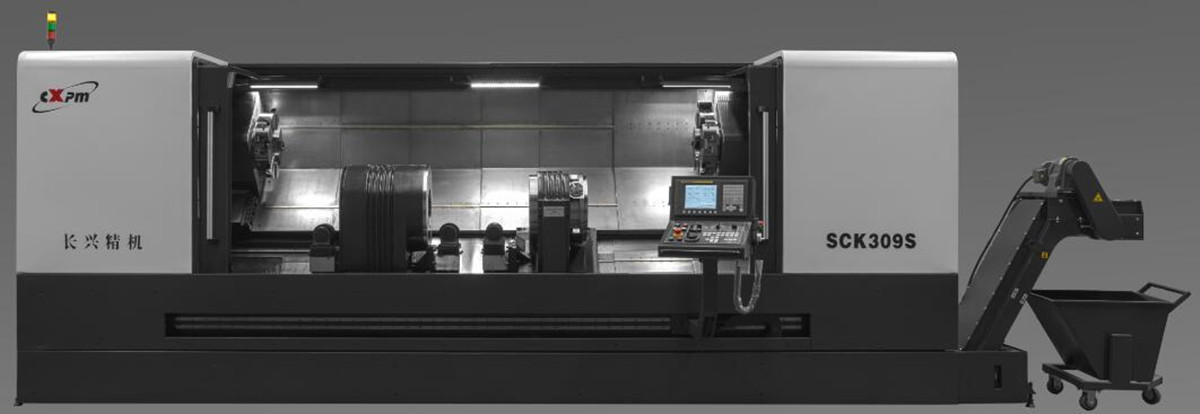
Introduzione à u tornu CNC à doppia estremità speciale
Gamma di trasfurmazione di l'assi: ∮50-200 mm, □50-150 mm, lunghezza di trasfurmazione: 1000-2800 mm
Introduzione à a struttura è à e prestazioni di a macchina
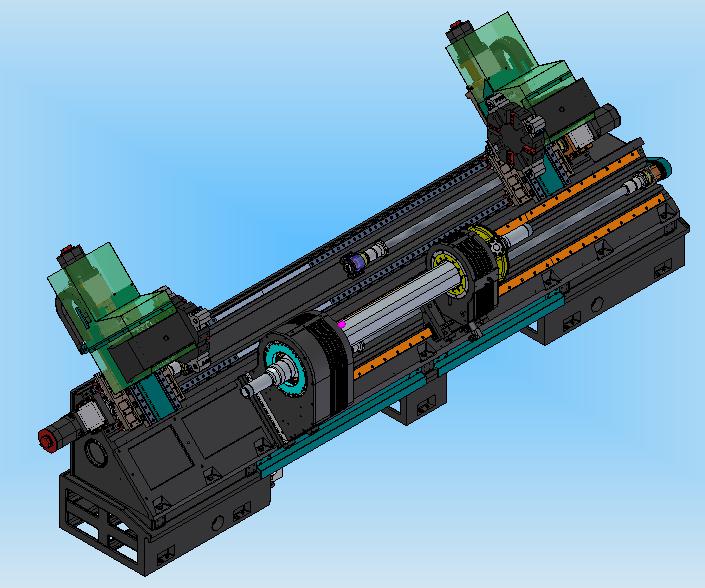
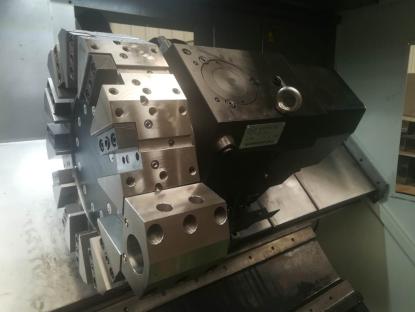
A macchina utensile adotta una disposizione di u lettu inclinata à 45°, chì hà una bona rigidità è una facile evacuazione di trucioli. A testa mobile cù funzione di serraggio di l'azionamentu intermediu hè disposta in u centru di u lettu, è i dui portautensili sò disposti da i dui lati di a scatula di u mandrinu. A lunghezza minima di serraggio di a macchina hè di 1200 mm è a lunghezza massima di lavorazione hè di 2800 mm. A guida di rullatura hè aduttata, è ogni alberu di alimentazione servo adotta una vite à ricircolo di sfere ad alta silenziosità, è l'accoppiamentu elasticu hè cunnessu direttamente, è u rumore hè bassu, a precisione di posizionamentu è a precisione di posizionamentu ripetutu sò elevate.
■ A macchina hè dotata di un sistema di cuntrollu à dui canali. I dui portautensili ponu esse culligati à u mandrinu à u listessu tempu o separatamente per compie a machinazione simultanea o sequenziale di e duie estremità di a parte.
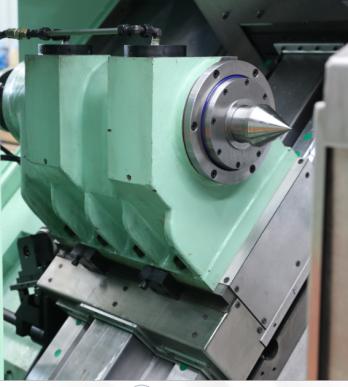
■ A macchina hè dotata di una doppia testata. A testata principale hè fissata in u centru di u lettu, è u servomotore furnisce energia à l'arburu principale per mezu di a cinghia dentata. A scatula di u submandrinu hè installata nantu à a guida inferiore di a macchina utensile, coassiale cù a scatula di u mandrinu principale, è pò esse mossa assialmente da u servomotore per facilità u caricamentu è u scaricamentu di e parti, è hè cunveniente per aghjustà diverse pusizioni di serraggio. Quandu si machinanu e parti, a basa di u submandrinu hè bluccata à a guida di a macchina. A precisione coassiale di e duie testate hè garantita da u prucessu di fabricazione, risultendu in un più altu gradu di concentricità di e parti lavorate.
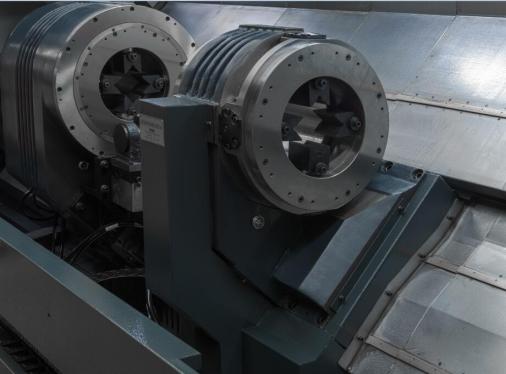
■ A testata integra u sistema di mandrini, u dispusitivu è u sistema di distribuzione di l'oliu, è hà una struttura compatta è un funziunamentu affidabile. U diametru di serraggio specificu è a larghezza di a testata sò determinati da e parti di l'asse di u cliente.
A testa principale hè rallentata da duie tappe di cinghia è ingranaggi, chì permettenu à u mandrinu di pruduce una grande coppia. Una morsa hè stallata rispettivamente à l'estremità sinistra di a testa principale è à l'estremità destra di a sottotesta per realizà u serraggio di e parti. Quandu a testa principale face rotà e parti, a morsa di a sottotesta chì serra e parti gira cù a testa principale.
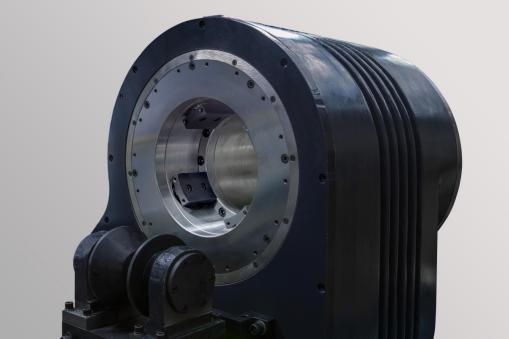
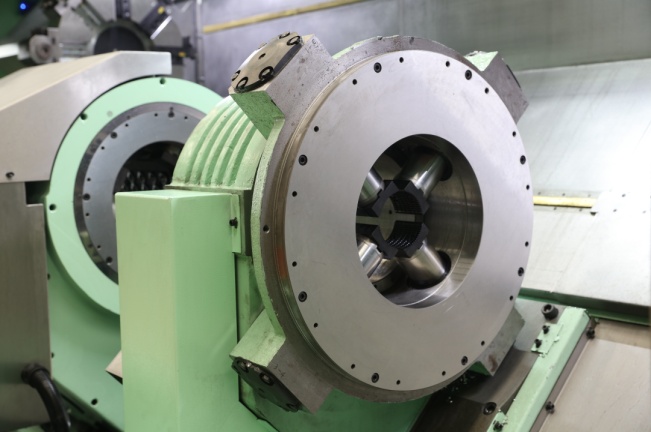
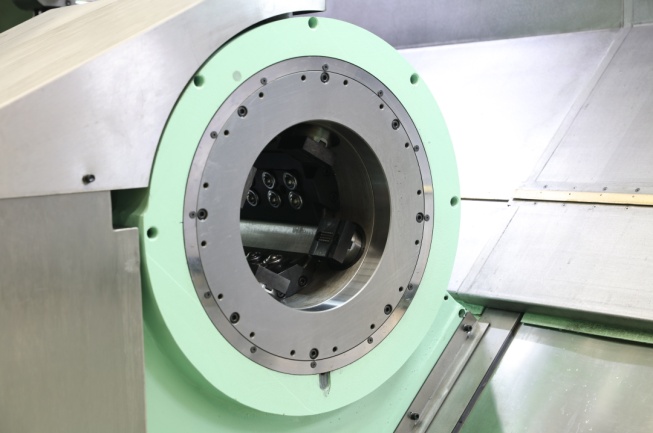
L'attrezzatura hè dotata di trè cilindri radiali (quattru cilindri radiali s'è u materiale tondu è u materiale quadratu sò serrati), u pistone hè mossu in muvimentu reciprocu da a pressione idraulica, è l'artigli sò stallati à a fine di u pistone per realizà l'autocentratura di e parti. Serraggio. Hè rapidu è faciule di cambià l'artigli quandu si cambianu e parti. A forza di serraggio hè aghjustata da a pressione idraulica di u sistema idraulicu. Quandu a parte hè lavorata, a morsa gira cù l'arburu principale, è u sistema di distribuzione di l'oliu furnisce oliu à a morsa, in modu chì a morsa abbia una forza di serraggio sufficiente durante a rotazione. A morsa hà i vantaghji di una grande forza di serraggio è di una grande corsa di l'artigli.
■ Per risolve u prublema di u spessore uniforme di u muru dopu a machinazione di l'asse cavu di u cliente, a macchina pò esse dotata di un dispositivu automaticu di ispezione di u pezzu di travagliu. Dopu chì u serraggio di l'asse hè cumpletatu, u pezzu di travagliu rileva automaticamente chì a sonda si estende è misura a pusizione di u pezzu di travagliu; dopu chì a misurazione hè cumpletata, u dispositivu si ritrae in u spaziu chjusu.
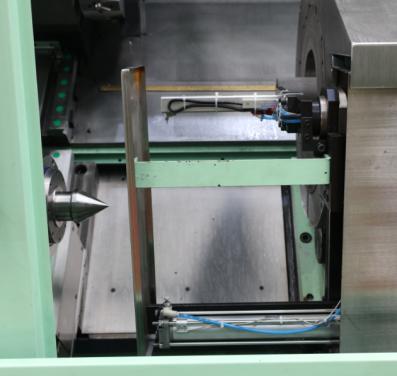
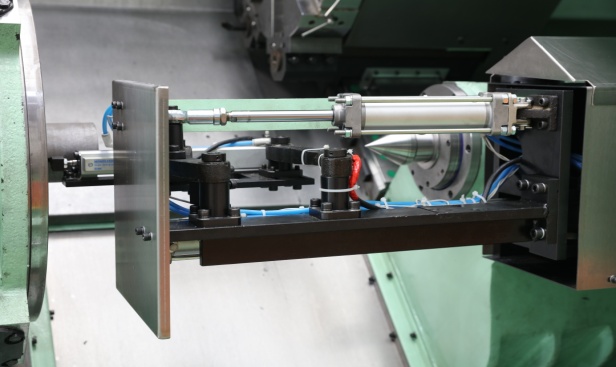
Per diversi prucessi di machinazione di assi cavi, se a pusizione di u cuscinettu hè aduprata cum'è riferimentu di serraggio, a struttura di a macchina cù serraggio è serraggio automaticu pò esse selezziunata, è a contropunta programmabile hè prevista da i dui lati di e teste di u mandrinu principale è ausiliariu per risponde à i requisiti di una macchina. Si prevede di cumpletà u trattamentu di dui passi à a volta. À u listessu tempu, face ancu chì e parti di u caricamentu è scaricamentu automaticu anu più è megliu scelte.
■ I portautensili di manca è di diritta ponu esse equipaggiati cù portautensili rotativi ordinari o torrette elettriche. Anu funzioni di perforazione è fresatura, chì ponu cumpletà a perforazione è a fresatura di pezzi chjave.
■ A macchina utensile hè cumpletamente chjusa è dotata di un dispositivu di lubrificazione automatica è di un dispositivu di rimuzione automatica di trucioli (fronte). Hà una bona prestazione di prutezzione, un bellu aspettu, un funziunamentu faciule è una manutenzione pratica.
■ E specificazioni è e cunfigurazioni dettagliate di a macchina sò determinate secondu i requisiti di l'assi è i requisiti di u cliente, è ùn saranu micca ripetute quì.
Grazie per a vostra attenzione!
Categurie di prudutti
-

Centru di machinazione CNC d'alta rigidità di a serie VC cù...
-

Guida lineare à colonna mobile orizzontale di a serie HP...
-

Guida lineare à colonna mobile orizzontale di a serie HT...
-

Serie VS à quattru piste per macchine CNC per impieghi gravosi...
-

Centru di Machining CNC Serie V cù Alta Rigidità
-

Centru di machinazione CNC à doppia colonna di a serie X
-

Centru di travagliu CNC orizzontale à 5 assi TKG1600
-

Centru cumpostu di tornitura è fresatura verticale CNC...
-

Centru di machinazione CNC à alta velocità Serie GM
-

Fresatura CNC à alta velocità Serie GT
-

Tornu CNC à dui mandrini SK32
-

Centru di travagliu verticale CNC RFTV510 per rote...